+86 523 83789258
 info@tzhuaxin.com


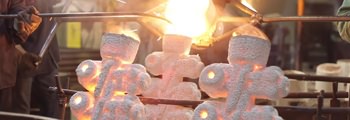

影響精密鑄造件尺寸精度的因素:一般情況下,精密鑄造件尺寸精度是受鑄件結(jié)構(gòu)、鑄件材質(zhì)、制模、制殼、焙燒、澆注等多方因素影響的,其中任何一個環(huán)節(jié)設(shè)置、操作不合理都會使鑄件的收縮率產(chǎn)生變化,導(dǎo)致鑄件尺寸精度與要求有偏差。以下是可造成精密鑄件尺寸精度缺陷的因素:
(1)鑄件結(jié)構(gòu)的影響:a. 鑄件壁厚,收縮率大,鑄件壁薄,收縮率小。 b. 自由收縮率大,阻礙收縮率小。
(2)鑄件材質(zhì)的影響:a. 材料中含碳量越高,線收縮率越小,含碳量越低,線收縮率越大。 b. 常見材質(zhì)的鑄造收縮率如下:鑄造收縮率K=(LM-LJ)/LJ×100%, LM為型腔尺寸,LJ為鑄件尺寸。K受以下因素的影響:蠟?zāi)1、鑄件結(jié)構(gòu)K2、合金種類K3、澆注溫度K4。
(3)制模對鑄件線收縮率的影響:a.射蠟溫度、射蠟壓力、保壓時間對熔模尺寸的影響以射蠟溫度最明顯,其次為射蠟壓力,保壓時間在保證熔模成型后對熔模最終尺寸的影響很小。 b.蠟(模)料的線收縮率約為0.9-1.1%。 c.熔模存放時,將進(jìn)一步產(chǎn)生收縮,其收縮值約為總收縮量的10%,但當(dāng)存放12小時后,熔模尺寸基本穩(wěn)定。 d.蠟?zāi)较蚴湛s率僅為長度方向收縮率的30-40%,射蠟溫度對自由收縮率的影響遠(yuǎn)遠(yuǎn)大于對受阻收縮率的影響(最佳射蠟溫度為57-59℃,溫度越高收縮越大)。
(4)制殼材料的影響:采用鋯英砂、鋯英粉、上店砂、上店粉,因其膨脹系數(shù)小,僅為4.6×10⁻⁶/℃,因此可以忽略不計。
(5)型殼焙燒的影響:由于型殼的膨脹系數(shù)小,當(dāng)型殼溫度為1150℃時,僅為0.053%,因此也可以忽略不計。
(6)澆鑄溫度的影響:澆注溫度越高,收縮率越大,澆注溫度低,收縮率越小,因此澆注溫度應(yīng)適當(dāng)。